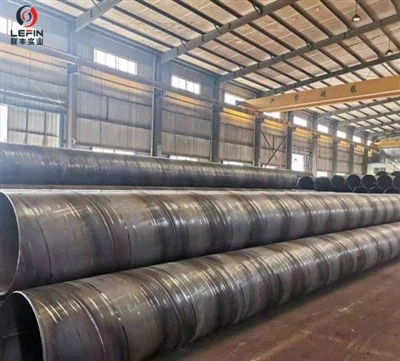
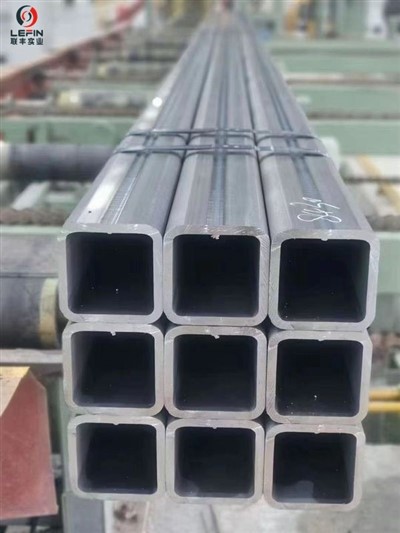
EN10210 — это европейский гармонизированный стандарт для термоформованных конструкционных полых профилей, включая круглые, квадратные и прямоугольные сечения, которые могут быть сварными или бесшовными. Этот стандарт состоит из двух основных частей: EN 10210-1 (технические требования) и EN 10210-2 (размерные характеристики).
Стандартное введение
- Основные материалы:Сталь, на которую распространяется стандарт EN10210, включает нелегированную и мелкозернистую сталь, марки стали, включая S235, S275, S355 и другие различные марки.
- Область применения
Стальной каркас строительной конструкции
Производство промышленного оборудования
Инфраструктурные проекты (например, мосты, башни)
Морское инженерное сооружение
Конструктивные элементы, подвергающиеся статическим или динамическим нагрузкам.
- Метод изготовления: ERW (контактная сварка), SMLS (бесшовная), LSAW (продольная дуговая сварка под флюсом)
- Форма:Прямоугольный, Квадратный, Круглый
- Марка стали: S235JRH, S275JOH, S275J2H, S355JOH, S355J2H, S355K2H
- Спецификация:
Прямоугольная труба:размер: 20*30-1500*1000мм толщина стенки: 1.2-50мм
Квадратная труба:размер: 200*200-1200*1200мм толщина стенки: 1.3-50мм
Круглая труба:размер: 1/2 - 24 дюйм, толщина стенки: 5-50 мм
- Длина:6м/12м, также зависит от требований
- Использование: механический трубопровод, стальная труба для транспортировки жидкости, общая конструкция, механическая конструкция, транспортировка жидкости, газа, нефти и т. д.
- Принудительное тестирование: анализ литья, испытания на растяжение, ударные испытания, состояние поверхности и размеры. Неразрушающий контроль (НК) сварных швов сварных изделий
- Дополнительные тесты: анализ продукта, испытание на растяжение в угловой зоне, испытание на удар в угловой зоне.
- Конец трубы: плоский конец/конец с фаской/паз/резьба
- Покрытие: Черный/лак/3PE/оцинковка/эпоксидное покрытие.
- Химические и механические требования
Стандарт EN10210 подробно определяет требования к химическому составу и механическим свойствам стали, включая максимальное содержание углерода, кремния, марганца, фосфора, серы, азота и других элементов для различных марок стали, а также испытания на прочность на разрыв, удлинение и удар. и другие показатели эффективности.
Химический состав
| Нелегированная сталь с полыми профилями для стальных конструкций | |||||||
| Анализ плавления химического состава изделий толщиной менее или равной 65 мм. | |||||||
| ОЦЕНКА | СОСТАВ % МАКС. | ||||||
| C | Си | Мин. | P | S | N | ||
| Номинальная толщина Меньше или равна 40 мм | 40 мм<Номинальная толщина Меньше или равна 65 мм | ||||||
| S235JRH | 0.17 | 0.20 | - | 1.40 | 0.045 | 0.045 | 0.009 |
| S275J0H | 0.20 | 0.22 | - | 1.50 | 0.040 | 0.040 | 0.009 |
| S275J2H | 0.20 | 0.22 | - | 1.50 | 0.035 | 0.035 | - |
| S355J0H | 0.22 | 0.22 | 0.55 | 1.60 | 0.040 | 0.040 | 0.009 |
| S355J2H | 0.22 | 0.22 | 0.55 | 1.60 | 0.035 | 0.035 | - |
Физическая собственность
| Механические свойства нелегированных сталей | |||||
| ОЦЕНКА | Предел текучести | Предел прочности | |||
| Номинальная толщина Меньше или равна 16 | 16<Номинальная толщина Меньше или равна 40 | 40<Номинальная толщина Меньше или равна 65 | Номинальная толщина<3 | 3 Меньше или равно номинальной толщине Меньше или равно 65 | |
| S235JRH | 235 | 225 | 215 | 360-510 | 340-470 |
| S275J0H | 275 | 265 | 255 | 430-580 | 410-560 |
| S275J2H | |||||
| S355J0H | 355 | 345 | 335 | 510-680 | 490-630 |
| S355J2H | |||||
Как проводится неразрушающий контроль сварных швов?
В стандарте EN10210 неразрушающий контроль (NDT) сварных швов является важным звеном, обеспечивающим качество сварных полых профилей. Ниже приведены конкретные методы и требования к неразрушающему контролю сварных швов, упомянутые в стандарте EN10210:
Общие требования:
Если требуется неразрушающий контроль сварных швов сварных конструкционных полых профилей, он должен проводиться в соответствии с разделом 9.4 EN10210-1:2006. Производители могут решить, проводить ли испытания на круге перед окончательной формовкой или на круглом, квадратном, прямоугольном или овальном полом профиле после окончательной формовки.
Электросварка:
Проверка электросварных швов должна соответствовать одному из следующих европейских стандартов:
EN 10246-3, соответствует классу E4, но не позволяет использовать технологию вращающейся трубки/дисковой катушки;
EN 10246-5, принята оценка F5;
EN 10246-8, принят класс U5
Сварное соединение под флюсом
Соединения, выполненные сваркой под флюсом, должны быть проверены в соответствии с EN 10246-9, уровень приемки U4, или радиографическим контролем в соответствии с EN 10246-10, уровень качества изображения R2.
Стыковые сварные швы, используемые для соединения отрезков полос/листов, допускаются в процессе сварки спиральной дугой под флюсом при условии, что стыковые сварные швы проверяются теми же процедурами, что и основные сварные швы, и соответствуют тому же классу приемки.
Методы неразрушающего контроля
Обычно используемые методы неразрушающего контроля включают ультразвуковой контроль (UT), рентгеновский контроль (RT), магнитопорошковый контроль (MT), контроль проникновения жидкости (PT) и т. д.
Ультразвуковое обнаружение использует характеристики распространения высокочастотных звуковых волн в материале для обнаружения дефектов внутри сварного шва, что подходит для сварных швов большой толщины.
Рентгеновский контроль использует рентгеновские лучи или гамма-лучи для проникновения в сварной шов и обнаружения дефектов на изображении, полученном после проникновения лучей в материал.
Качество поверхности сварного шва
Качество поверхности сварного шва можно наблюдать невооруженным глазом или с помощью лупы; Для неразрушающего контроля дефектов содержимого сварного шва требуется технология неразрушающего контроля, обычно используемый лучевой метод, ультразвуковой метод, метод магнитного порошка, метод проникновения и так далее.
С помощью этих методов можно эффективно обнаружить внутренние и поверхностные дефекты сварного шва, чтобы обеспечить качество и безопасность сварной конструкции. Неразрушающий контроль является важной частью контроля качества сварки и очень важен для обеспечения надежности и безопасности конструкции.