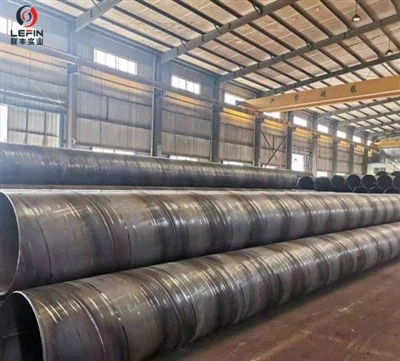
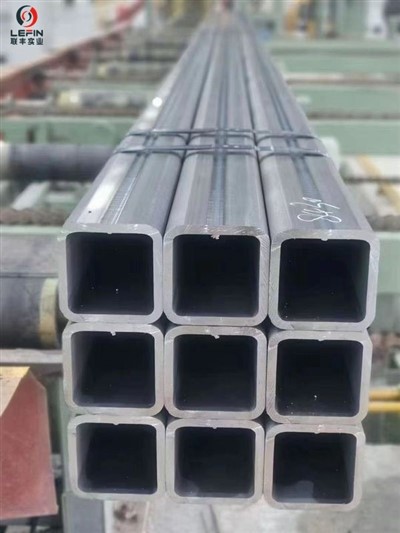
Неравномерность толщины стенки стальных труб можно разделить на боковую неравномерность толщины стенки (разницу между максимальной и минимальной толщиной стенки в пределах одного сечения) и продольную неравномерность толщины стенки (колебание толщины стенки по длине трубы). Это один из наиболее распространенных дефектов точности размеров при производстве стальных труб. Ее причины тесно связаны с производственным процессом. Основные причины существенно различаются для бесшовных и сварных труб. В то же время на него влияют множество факторов, таких как сырье, оборудование и операции.
I. Основные причины неравномерной толщины стенок
1. Свойственные отклонения сырья
- Бесшовные стальные трубы: Допуск на диаметр трубной заготовки велик, округлость плохая, имеется центральная пористость/усадка в печи или сегрегация состава, что непосредственно вызывает эксцентриситет толщины стенки после прошивки; если температура нагрева пиПЭ-заготовка неравномерна (со значительными перепадами температур между внутренней и наружной стенками, головной и хвостовой частью), устойчивость к деформации непостоянна, а после прошивной деформации отклонение толщины стенки будет еще больше усиливаться.
- Сварные стальные трубы:Допуск по толщине стальной полосы/стальной пластины чрезмерен. В одном и том же рулоне стальной полосы наблюдается «утонение кромки» (толщина кромки меньше средней части) или колебание толщины в головной и хвостовой части стальной полосы, что непосредственно переходит в продольную и поперечную неоднородность толщины стенки тела трубы; когда стальная полоса имеет серповидный изгиб, колебание угла формовки также косвенно вызывает отклонение толщины стенки.
2. Технологические отклонения в процедурах формовки/прокатки
- Процесс прошивки бесшовной трубы -: Это основной источник неравномерной толщины стенок трубы. Износ и эксцентриситет головки прошивного станка, изгиб толкателя, неточное центрирование трубной заготовки, асимметрия угла наклона валков, необоснованная установка величины вылета толкателя - все это может вызвать «отклонение центра» при прошивке сырой трубы, что приводит к эксцентриситету толщины стенки всей стальной трубы.
- Процесс непрерывной прокатки и уменьшения размеров бесшовных труб -: Непоследовательная регулировка зазора между валками в машине непрерывной прокатки, непостоянный износ матрицы, нестабильное натяжение прокатки (вытягивание стали/укладка стали), могут вызвать продольные колебания толщины стенки по длине трубы; Чрезмерное уменьшение в машине для уменьшения размеров, неправильное согласование натяжения не только усилят исходное отклонение толщины стенки, но также приведут к типичному утолщению толщины торцевой стенки трубы (при этом толщина торцевой стенки больше, чем средняя часть тела трубы).
- Холоднотянутая-стальная труба: Износ и повреждение внешней формы и стержневой головки, недостаточная точность центрирования, нестабильная скорость волочения, неравномерная смазка могут привести к неравномерному уменьшению толщины стенки, что приводит к продольным или поперечным отклонениям толщины стенки.
- Процесс формирования и калибровки сварной трубы -: Непоследовательная регулировка давления формовочных валков, непостоянная величина деформации изгиба по краям может вызвать разницу в деформации толщины стенок обеих сторон после сварки; Непоследовательное центрирование матрицы в калибровочной машине еще больше усугубит разницу в толщине боковой стенки; Неправильный контроль степени экструзии в области сварного шва также может привести к локальным отклонениям толщины стенки.
3. Недостаточная точность оборудования и оснастки.
- Точность обработки прокатных валков и профилей штампов не соответствует нормам.После длительного-производства они могут испытывать неравномерный износ или локальное разрушение, что не может обеспечить стабильные размеры формовки.
- Точность центровки направляющих устройств, оправок/головок низкая.Или оправки могут быть согнуты или изношены неравномерно, вызывая отклонение стальной трубы во время прокатки и приводя к асимметричной силовой деформации.
- Жесткость основного оборудования недостаточна.. Во время прокатки толстостенных-труб большого размера величина подпрыгивания сильно колеблется, и фактическое значение величины обжатия существенно отклоняется от заданного значения.
4. Недостаточный контроль эксплуатации и процессов.
- После изменения спецификаций, смены валков/переключения насадок проведена недостаточная доводка. Первая партия стальных труб была изготовлена без полной проверки толщины стенки.
- Распределение температуры в нагревательной печи было неравномерным, а ритм нагрева - необоснованным. Разность температур трубных заготовок превышала допустимый диапазон технологического процесса.
II. Меры предосторожности при производстве и использовании
1. Ключевые моменты производственного контроля
- Строго контролировать поступление сырья:Проводить стандартные проверки диаметра, округлости, качества поверхности заготовок, а также допусков по толщине и разницы толщины кромок стальных полос. Некачественное сырье не может быть запущено в производство; перед прошивкой заготовки убедитесь в точности центрирования.
- Регулярная калибровка и замена инструментов:Установите стандарты обнаружения износа для валков, головок, стержней и штампов. Немедленно замените их, если они превышают пределы; после каждой замены инструмента или изменения технических характеристик выполняйте регулировку центрирования и измерение толщины стенки первой-детали и приступайте к серийному производству только в том случае, если оно сертифицировано.
- Оптимизация стабильности параметров процесса: Контролировать равномерность нагрева заготовки, уменьшать разницу температур между головкой и хвостом, а также внутри и снаружи; точно соблюдайте скорость прокатки, натяжение и величину обжатия, чтобы избежать значительных колебаний; Для решения проблемы утолщения хвостовиков в фиксированных редукционных головках можно оптимизировать систему натяжения и процесс компенсации утончения концов, чтобы улучшить ситуацию.
- Настройка контуров онлайн-обнаружения: Установить ультразвуковые или радиографические онлайн-системы измерения толщины для контроля боковых и продольных отклонений толщины стенок в режиме реального времени и скоординированной корректировки параметров прокатки для оперативной коррекции отклонений.
2. Меры предосторожности при приемке продукта
- Строго проверяйтедопустимое отклонение толщины стенки в соответствии с применимыми стандартами (такими как GB/T 8163, API 5L, ASTM A106, DIN 2448 и т. д.): допуск на толщину стенки обычных промышленных труб обычно составляет от ±10% до ±12,5%, а для труб высокой-прецизионной точности он может достигать от ±5% до ±8%.
- Проверка должна охватывать ключевые позиции, такие как средняя часть тела трубы, оба конца и сварные швы (сварные трубы), при этом не только измеряется толщина стенки в одной-точке, но также определяется максимальная/минимальная толщина стенки той же секции и рассчитывается неравномерность толщины стенки.
- Для стальных труб с критическими отклонениями толщины стенки необходима дополнительная проверка круглости во избежание неправильной оценки толщины стенки из-за «деформации сжатия».
- Не было-метода онлайн-мониторинга толщины стенок.В ходе производства параметры не могли корректироваться в реальном времени, и отклонения продолжали накапливаться.
3. Меры предосторожности при пост-обработке и использовании
- Перед проведением вторичной обработки, такой как нарезание резьбы, гибка, развальцовка и холодное волочение, необходимо перепроверить отклонение толщины стенки. При обработке стальных труб с очень неравномерной толщиной могут возникнуть такие проблемы, как растрескивание, неправильный профиль резьбы и чрезмерное утончение внешней стороны изогнутой трубы.
- Особое внимание следует уделять трубопроводам, -несущим давление, и нагрузкам-конструкций: неравномерная толщина стенок может привести к концентрации напряжений, снижая общую-несущую способность и безопасность конструкции. В условиях высокого-давления и коррозии риск локального отказа возрастает.
- При хранении и транспортировке избегать сдавливания или ударов тяжелыми предметами, а также не допускать местной деформации конца трубы, приводящей к отклонению измерения толщины стенки.